

 engleză
Ce face ca Precision Laser Microvias să fie decisivă pentru performanța rețelei piezoatomizorului?
Unde precizia micro-găurilor decide calitatea ceață
Un atomizor piezoelectric transformă energia electrică într-un spray fin prin vibrarea unei plase de metal subțire la frecvență înaltă. Caracterul ceții depinde aproape în întregime de geometria găurilor prin care trece lichidul. Când inginerii analizează un nou design de plasă, ei se întreabă cu adevărat cât de precis poate fi formată fiecare micro-găuri, cât de constant poate fi repetă și dacă își va menține limitele în mii de bucăți. Acesta este motivul pentru care microvias laser de precizie au devenit o cale comună pentru producătorii de nebulizatoare medicale, instrumente de înfrumusețare, umidificatoare și difuzoare de aromă.
Două plăci de plasă pot arăta identice sub o lampă de birou și totuși produc rezultate foarte diferite. Unul poate genera un nor dens de picături mici, în timp ce celălalt produce picături mai mari care se agață de suprafață și reduc producția. Diametrul găurii, adâncimea găurii, conicitatea și distanța, toate influențează modul în care lichidul este împins prin placă și modul în care fiecare picătură se desprinde. Mici abateri ale oricăreia dintre aceste valori apar ca densitate neuniformă a ceții, încălzire inconsecventă în interiorul dispozitivului și plângeri ale utilizatorilor care observă că spray-ul se schimbă de la o unitate la alta.
Găurirea mecanică tradițională și gravarea chimică se luptă ambele la această scară. Burghiele se uzează rapid când diametrul scade sub câteva zeci de micrometri, iar bavurile formate în timpul forajului pot perturba traseul curgerii. Gravarea poate fi uniformă pe o placă, dar oferă un control limitat asupra profilului fiecărei găuri individuale. Procesarea cu laser evită o mare parte din această dificultate, deoarece energia este furnizată fără contact fizic, astfel încât foliile subțiri nu se îndoaie sub forța de tăiere și fiecare gaură poate fi formată într-o secvență planificată.
Cheie la pachet: Calitatea ceață urmează geometria găurii și acea geometrie trebuie controlată la nivel de micrometru, mai degrabă decât la nivelul milimetric obișnuit în prelucrarea generală.
Cum geometria găurii modelează comportamentul picăturilor
Găuri drepte versus găuri conice
Două tipuri de profil domină designul plasei atomizatorului. Găurile drepte păstrează un diametru constant de la partea de lichid la partea de pulverizare. Sunt simplu de modelat și inspectat, iar atunci când diametrul este ținut strâns, produc o dimensiune previzibilă a picăturilor. Găurile conice se lărgesc spre partea de pulverizare, formând un con superficial. Conicitatea reduce rezistența pe măsură ce lichidul intră și poate ajuta fiecare picătură să se elibereze curat din ieșire, ceea ce mulți designeri o preferă pentru ceață fină continuă.
Tabelul de mai jos rezumă compromisurile pe care echipele de inginerie le cântăresc de obicei atunci când aleg între cele două profiluri.
| Caracteristică | gaură dreaptă | Orificiu conic |
|---|---|---|
| Utilizare tipică | Spray cu volum fix | Ceață fină continuă |
| Rezistenta la curgere | Mai sus la intrare | Coborâți la intrare |
| Inspecție | Verificarea diametrului pe bază de calibre | Verificare profil și unghi |
| Riscul principal | Bavurile marginii afectează debitul | Deriva unghiului conic |
Niciun profil nu este universal mai bun. Alegerea corectă depinde de vâscozitatea lichidului, de intervalul de picături țintă și de frecvența de antrenare a traductorului. O revizuire a proiectării ar trebui să menționeze cele trei intrări mai întâi, deoarece ele determină dacă problema poate fi rezolvată numai prin diametru sau necesită o specificație completă a profilului cu unghi și toleranță.
Traseul procesului de la tablă la plasă finită
O rută de proces fiabilă este construită din pași care îl protejează fiecare pe următorul. Omiterea unei etape sau schimbarea secvenței poate schimba profilul final al găurii chiar și atunci când setările laserului par corecte pe hârtie. Un traseu tipic pentru o placă de plasă formată cu laser include următoarele etape.
- Pregătirea foliei: aplatizați și curățați tabla de metal, verificați grosimea în intervalul convenit și marcați marginile de referință pentru aliniere.
- Fixare: prindeți folia pe o etapă plată, astfel încât modelul găurilor să se alinieze cu caracteristicile de montare ale piesei finite.
- Formarea orificiilor laser: formați fiecare gaură cu impulsuri scurte într-o ordine de scanare controlată, ajustând dimensiunea spotului și energia pentru geometria țintă.
- Curățarea marginilor: îndepărtați materialul turnat și micro-bavurile cu un pas care nu modifică diametrul găurii.
- Inspecție finală și ambalare: Măsurați plăcile prelevate, înregistrați rezultatele și protejați plasa finită de zgârieturi și contaminare.
Ordinea de scanare merită o atenție deosebită. Dacă laserul se mișcă pe placă într-o direcție fără întrerupere, căldura se acumulează pe o parte și găurile de la marginea îndepărtată se pot deplasa de la țintă. Alternarea direcției de scanare și introducerea unor intervale scurte de răcire distribuie sarcina termică uniform, ceea ce menține diametrul răspândit îngust pe întreaga zonă activă.
Ținte măsurabile pentru găuri, distanță și planeitate
Specificațiile ar trebui scrise astfel încât furnizorul să le poată măsura la nivelul producției. Expresii precum precizia înaltă nu oferă unei echipe de cumpărare nimic de comparat. O specificație practică enumeră fiecare caracteristică, intervalul său țintă și metoda utilizată pentru a o verifica.
| Caracteristic | Țintă tipică | Metoda de verificare |
|---|---|---|
| Diametrul gaurii | 2 până la 30 micrometri | Prelevare de probe cu calibre optic |
| Toleranta de diametru | La 1 micrometru în zonele critice | Măsurarea la microscop |
| Număr de găuri pe bucată | De la sute la câteva mii, după desen | Analiza imaginii |
| Uniformitatea pasului | Consecvent în întreaga zonă activă | Măsurarea coordonatelor |
| Planeitatea plăcii | Abatere limitată de-a lungul plasei | Verificarea profilului de suprafață |
| Înălțimea bavurilor de margine | Doar câțiva micrometri | Inspecție în secțiune transversală |
Planificarea măsurătorilor contează la fel de mult ca și ținta în sine. Eșantionarea ar trebui să acopere centrul și marginile fiecărei plăci, deoarece procesarea căldurii poate produce gradiente mici pe suprafață. Un plan care verifică o singură zonă poate aproba piese care ulterior eșuează în funcțiune.
Într-un pilot anonim, găurile măsurate la centrul plăcii au rămas bine în limitele toleranței, în timp ce găurile de lângă marginea exterioară au deplasat cu aproximativ 2 micrometri. Modificarea ordinii de scanare și adăugarea intervalelor de răcire au redus decalajul în lotul următor, iar măsurătorile marginilor s-au potrivit cu centrul în limita convenită.
Parametrii laser care controlează calitatea marginilor
Controlul lățimii impulsului și al energiei
Impulsurile scurte limitează răspândirea căldurii în metalul înconjurător, ceea ce reduce stratul reformat care se formează în jurul fiecărei găuri. Impulsurile mai lungi îndepărtează materialul mai repede, dar pot lăsa margini mai groase care îngustează calea curgerii și modifică comportamentul picăturilor. Energia per impuls ar trebui să îndepărteze materialul în mod curat, fără a crea o bandă afectată de căldură mai largă decât permite designul.
Strategie de suprapunere și scanare
Suprapunerea între impulsuri succesive determină cât de lin se formează peretele fiecărei găuri. Suprapunerea prea mică lasă un profil crestat, în timp ce suprapunerea excesivă pierde timp și adaugă căldură. Multe echipe folosesc o strategie scurtă cu mai multe treceri: o trecere brută formează gaura, iar o trecere de finisare la energie mai mică rafinează peretele și îndepărtează materialul de margine rezidual.
Asistență la îndepărtarea gazelor și a resturilor
Gazul de asistență curăță resturile topite din gaură în timpul formării. Direcția, presiunea și curățenia, toate afectează rezultatul.
- Fluxul de gaz ar trebui să împingă resturile departe de partea de ieșire, astfel încât particulele să nu se reașeze în interiorul orificiului.
- Presiunea trebuie echilibrată, deoarece forța excesivă poate vibra o folie subțire și poate schimba modelul.
- Filtrarea menține particulele re-depuse departe de următoarea zonă țintă în timpul perioadelor lungi de producție.
Calitatea marginilor este rareori fixată de un singur parametru. Este rezultatul combinat al energiei pulsului, al suprapunerii, al ordinii de scanare și al fluxului de gaz.
Defecte comune și cum să le detectați devreme
Cele mai multe defecte ale plasei formate cu laser provin dintr-un număr mic de cauze. Recunoașterea timpurie a simptomului face mult mai ușoară corectarea procesului înainte ca un lot complet să fie afectat.
- Găuri parțial înfundate: cauzate de obicei de resturile re-depuse. Eșantionarea luminii transmise dezvăluie problema rapid.
- Deriva conică: adesea cauzate de schimbarea focalizării după alergări lungi. Verificarea focalizării la intervale fixe menține profilul stabil.
- Bavuri pe partea de ieșire: în mod obișnuit legat de debitul scăzut de gaz sau de corpurile uzate. O verificare a secțiunii transversale confirmă cauza.
- Diametrul răspândit pe placă: cauzate in general de deriva termica. Eșantionarea la centru și margini identifică tendința.
Un exemplu real arată cum aceste cecuri dau roade. Un cumpărător a raportat odată că aproximativ 18 plăci din 1.000 au eșuat la un test de debit. Analiza cauzei principale a indicat o duză de gaz care s-a deplasat ușor în timpul schimbării dispozitivului. Furnizorul a adăugat o verificare a alinierii la începutul fiecărei ture și, în decurs de două săptămâni, rata de eșec a scăzut sub 2 plăci din 1.000.
Metode de verificare care creează încrederea cumpărătorului
Microscopia optică și electronică
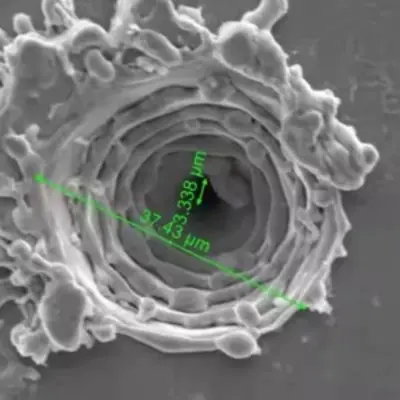
Microscopia optică este suficient de rapidă pentru prelevarea de rutină și funcționează bine pentru verificarea diametrului și a pasului. Microscopia electronică oferă o mărire mult mai mare și dezvăluie structura peretelui, straturi reformate și micro-fisuri pe care metodele optice le pot rata. Un plan echilibrat folosește controale optice pentru producția zilnică și imagistica electronică pentru calificare și analiza defecțiunilor.
Testarea debitului funcțional și a pulverizării
Datele dimensionale demonstrează că găurile au dimensiunea potrivită, dar nu demonstrează că plasa va funcționa. Testarea funcțională măsoară debitul, modelul de pulverizare și distribuția picăturilor într-un dispozitiv care imită dispozitivul final. Compararea acestor rezultate cu raportul dimensional arată dacă specificația surprinde proprietățile care contează în utilizare.
Un raport dimensional demonstrează că găurile au dimensiunea potrivită, în timp ce un test de pulverizare demonstrează că plasa funcționează.
Alegerea materialelor din plasă pentru o atomizare fiabilă
Selectarea materialului modelează atât comportamentul laserului, cât și performanța ochiurilor pe termen lung. Fiecare familie de metale răspunde diferit la căldură și are propriul profil de coroziune.
Oțel inoxidabil austenitic oferă o bună rezistență la coroziune și un comportament mecanic stabil, ceea ce îl face o alegere comună pentru dispozitivele care contactează soluțiile pe bază de apă. Formează pereți curați, dar necesită un control atent al căldurii pentru a limita straturile de turnare.
Aliaje pe bază de nichel oferă o rezistență puternică la oboseală la vibrații continue. Se potrivesc aplicațiilor solicitante în care placa trebuie să-și păstreze forma pe o durată lungă de viață, deși costul este mai mare și ferestrele de procesare sunt mai înguste.
Folii acoperite adăugați un strat de suprafață pentru compatibilitate chimică sau pentru controlul umezelii. Acoperirea trebuie să supraviețuiască procesării cu laser fără crăpare, astfel încât tipul de acoperire și parametrii laser ar trebui să fie calificați împreună.
Grosimea foliei este o altă decizie cheie. Foliile mai subțiri străpung mai curat, dar se deformează mai ușor în timpul manipulării și fixării. Foliile mai groase își păstrează forma, dar necesită timpi de ciclu mai lungi și un control mai strict al conicității. Potrivirea grosimii la profilul găurii țintă este de obicei cea mai eficientă modalitate de a echilibra randamentul în funcție de timpul ciclului.
Lista de verificare a aprovizionării pentru cumpărători
Capacitatea tehnică este mai ușor de judecat atunci când un cumpărător știe ce întrebări să pună. Lista de verificare de mai jos ajută echipele de achiziții și de inginerie să compare furnizorii pe dovezi, mai degrabă decât pe broșuri.
- Confirmați dimensiunea minimă realizabilă a găurii folosind piese de probă, nu numai cifre publicate.
- Solicitați un raport de măsurare care să arate distribuția reală a diametrului pe placă.
- Întreabă cum sunt monitorizate focalizarea, fluxul de gaz și alinierea dispozitivelor în timpul producției.
- Examinați traseul procesului, în special curățarea marginilor și inspecția finală.
- Acordați în scris planul de eșantionare și criteriile de acceptare înainte de prima comandă.
- Începeți cu un lot pilot înainte de a trece la volume în vrac.
Furnizorii care explică fiecare dintre aceste puncte în termeni simpli desfășoară de obicei un proces mai disciplinat. Pentru o imagine de ansamblu tehnică a aceluiași proces, consultați cele aferente microvias laser pentru plasă de atomizor pagina, care descrie intervalul de lucru și modul în care este măsurat.
Întrebări frecvente
Î1: Ce dimensiuni ale găurilor sunt practice pentru plasa de atomizor?
Multe modele de atomizor folosesc găuri între aproximativ 2 și 30 de micrometri. Cea mai bună alegere depinde de lichid, de intervalul de picături dorit și de frecvența traductorului, așa că ținta trebuie confirmată cu o probă înainte ca designul să fie înghețat.
Î2: Cum se compară procesarea cu laser cu gravarea chimică pentru folii subțiri?
Gravarea oferă o uniformitate bună pe o placă, dar un control limitat asupra profilurilor individuale ale găurilor. Prelucrarea cu laser formează fiecare gaură într-o secvență planificată cu o conicitate și o calitate definită a muchiei, ceea ce contează atunci când profilul în sine face parte din specificație.
Î3: Cum poate fi verificată geometria găurii fără a distruge o probă?
Microscopia optică și eșantionarea cu lumină transmisă verifică diametrul, pasul și blocajul fără a tăia piesa. Pentru structura conică și a peretelui, o piesă martor prelucrată cu aceiași parametri poate fi secționată în timp ce piesele de producție rămân intacte.
Î4: Ce informații ar trebui să includă o cerere de ofertă?
Includeți materialul și grosimea foliei, desenul găurii, intervalul de diametru țintă, tipul de profil, dimensiunea zonei active, așteptările de eșantionare și cantitățile așteptate pentru comenzile pilot și în vrac. Intrările clare reduc ciclurile de revizuire și fac cotația mai precisă.
Î5: De ce primul lot durează uneori mai mult?
Primul lot include de obicei reglarea parametrilor, verificarea dispozitivului de fixare și calibrarea inspecției. Odată ce procesul este stabil, loturile ulterioare se deplasează mai repede, motiv pentru care mulți cumpărători tratează rularea pilot ca pe un pas de calificare.
Transformarea specificațiilor într-o ieșire stabilă de ceață
Ieșirea stabilă de ceață începe cu mult înainte ca dispozitivul să fie asamblat. Începe cu o geometrie clar definită a găurii, o rută a procesului care protejează fiecare etapă și metode de măsurare care reflectă modul în care va fi utilizată de fapt plasa. Când aceste elemente se aliniază, placa eliberează același spray de la prima unitate la ultima.
Pentru echipele care planifică un nou design de atomizor, următorul pas cel mai util este o specificație scrisă și un exemplu de rulare. Lucrați împreună profilul găurii, materialul și planul de verificare și utilizați prelucrare cu micro-găuri referință pentru a compara limitele procesului înainte de a stabili obiectivele finale.
Produse înrudite
-

Umidificator Umidificator cu aromoterapie Tavă de aburire Placă PCB USB6V12V24V Placă driver PCB cu cinci capete Placă driver cu 10 capete
-

Nebulizator medical de inhalare Respirator Nebulizator montat pe cap Driver PCB B
-

Placă de driver PCB a atomizatorului cu plasă medicală PCB electronică pentru renunțarea la fumat
-

Placă driver pentru umidificator Placă PCB Crescent Timing 2/4h Funcție 1.5W
-

Membrană poliimidă PI M16-108KHZ Nebulizator cu plasă micro plasăNebulizator medical Nebulizator cu plasă cu ultrasunete Nebulizator microporos pentru inhalare de 3 μm cu disc de nebulizare Consum de energie1~1,5W
-

Membrană poliimidă PI M16-108KHZ Nebulizator cu plasă micro plasăNebulizator medical Nebulizator cu plasă cu ultrasunete Disc nebulizator microporos de 3 μm pentru nebulizator inhalator
-

Membrană poliimidă PI M16-110KHZ Nebulizator cu plasă micro plasăNebulizator medical Nebulizator cu plasă cu ultrasunete Disc nebulizator microporos de 3 μm pentru nebulizator inhalator
-

Membrană poliimidă PI M16-108KHZ Nebulizator cu plasă micro plasăNebulizator medical Tabletă pentru nebulizator cu plasă cu ultrasunete Tavă pentru nebulizator budesonid cu inhalare microporoasă de 3 μm
- Linkuri produse
- Piezo Atomizor Medical Mesh
- Atomizor piezo-polimer PI Film
- Piezo-atomizor KNN fără plumb
- PI Lead Free Mesh Zeroing Chip
- Atomizor Piezo Micro-plasă pentru încălzitor
- Piezo Atomizor pentru ventilator/umidificare/frumusețe
- Traductor de atomizare cu ultrasunete
- Piezoatomizor cu ultrasunete de înaltă frecvență
- Atomizor piezo cu senzor de generare de energie/încălzire
- Design PCB a atomizatorului piezoologic medical
- Tehnologie de prelucrare cu micro-găuri cu laser de precizie
- Contact
-
Clădirea 1, Fortune Star 2, No.311 Huanzhen North Road, Chang'an Town, Haining City, provincia Zhejiang, China.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobil


